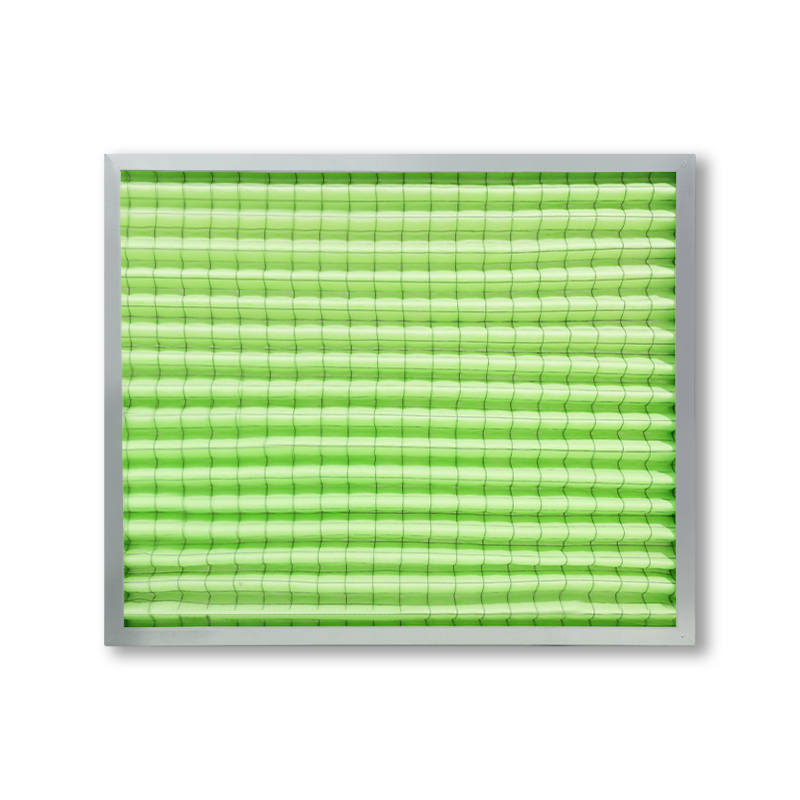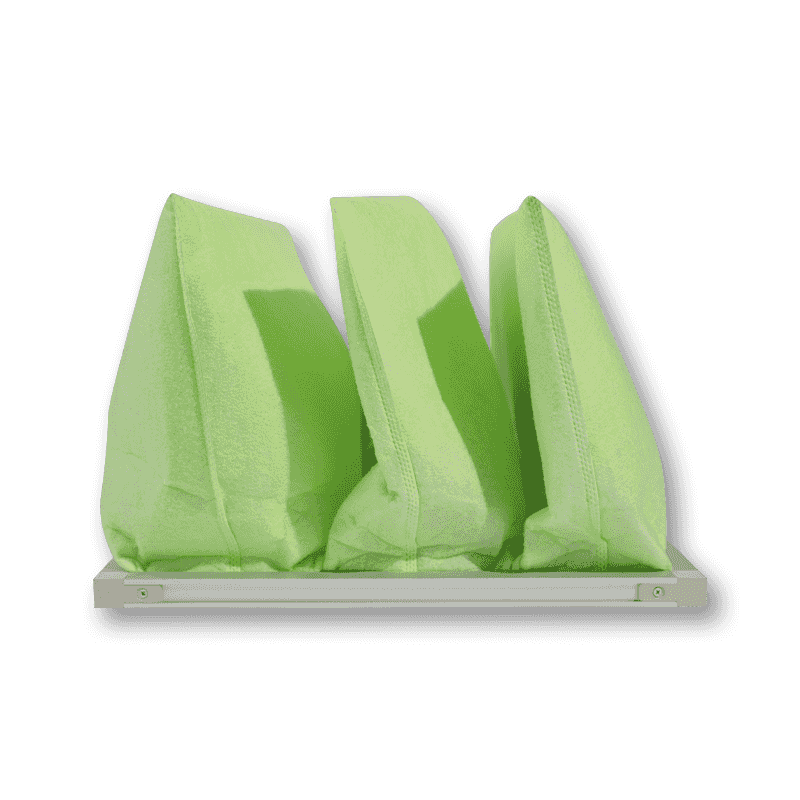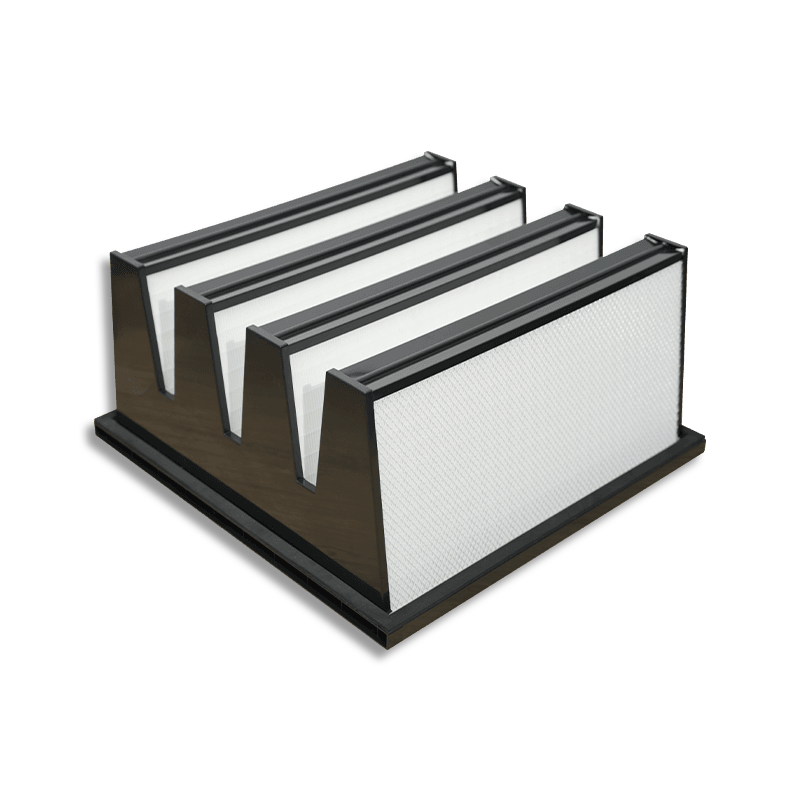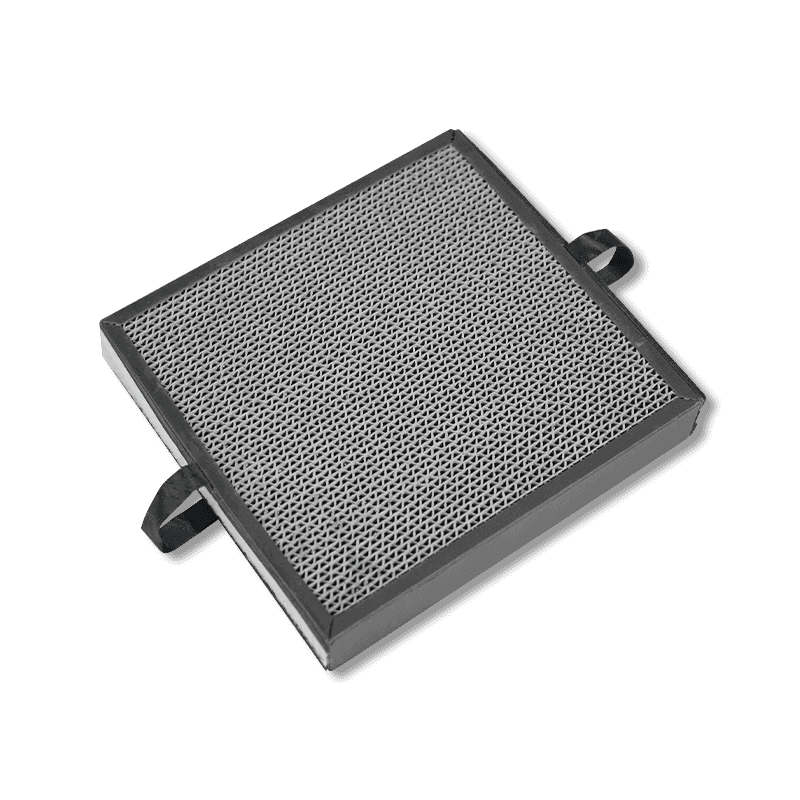
Sélection d'un Filtre mini-pli HEPA pour une salle blanche se résume à faire correspondre six spécifications à la classe ISO de la salle, à la conception du flux d'air et au boîtier physique : niveau d'efficacité, indice de débit d'air et vitesse frontale, chute de pression initiale, type et profondeur de cadre, méthode d'étanchéité et compatibilité des fluides avec la chimie du processus.
Une valeur par défaut défendable pour la plupart des salles blanches de produits pharmaceutiques, électroniques et médicaux est un filtre mini-plis H14 (99,995 % à MPPS), 610 × 610 × 69 millimètres, cadre en aluminium, joint en gel, évalué à une vitesse frontale de 0,45 m/s avec une chute de pression initiale entre 100 et 130 Pa. Cette configuration s'adapte aux unités de filtre à ventilateur et aux boîtiers de terminaux standard, atteint la classe OIN 5 avec des taux de renouvellement d'air normaux et laisse un confort optimal. marge sur la pression statique du ventilateur.
La séquence de décision qui suit cette réponse :
- Établir la classe de propreté ISO et en déduire le niveau d’efficacité requis.
- Calculez les changements d'air par heure, le débit d'air total et le nombre d'unités de filtrage nécessaires.
- Vérifiez la vitesse frontale et la chute de pression par rapport à la capacité du ventilateur ou du FFU.
- Choisissez le cadre, la profondeur et le joint en fonction de la grille du plafond et du régime de test.
- Confirmez les matériaux des médias et des séparateurs par rapport aux limites de température, d’humidité, de produits chimiques et de dégazage.
- Spécifiez les tests en usine, la documentation de certification et la procédure de test d'analyse sur site.
Ce qui différencie un filtre mini-plis
Construction
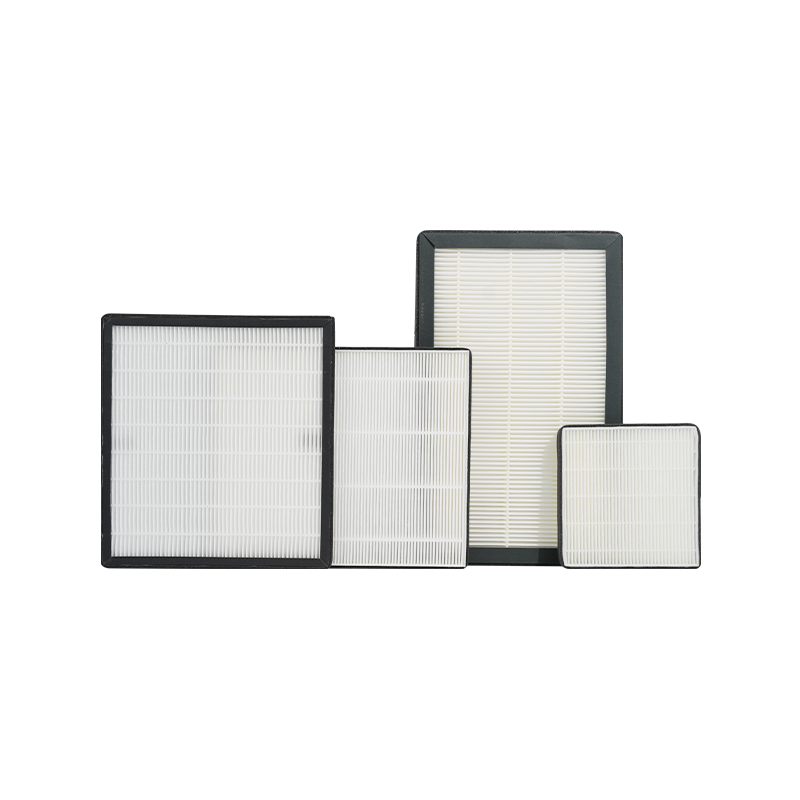
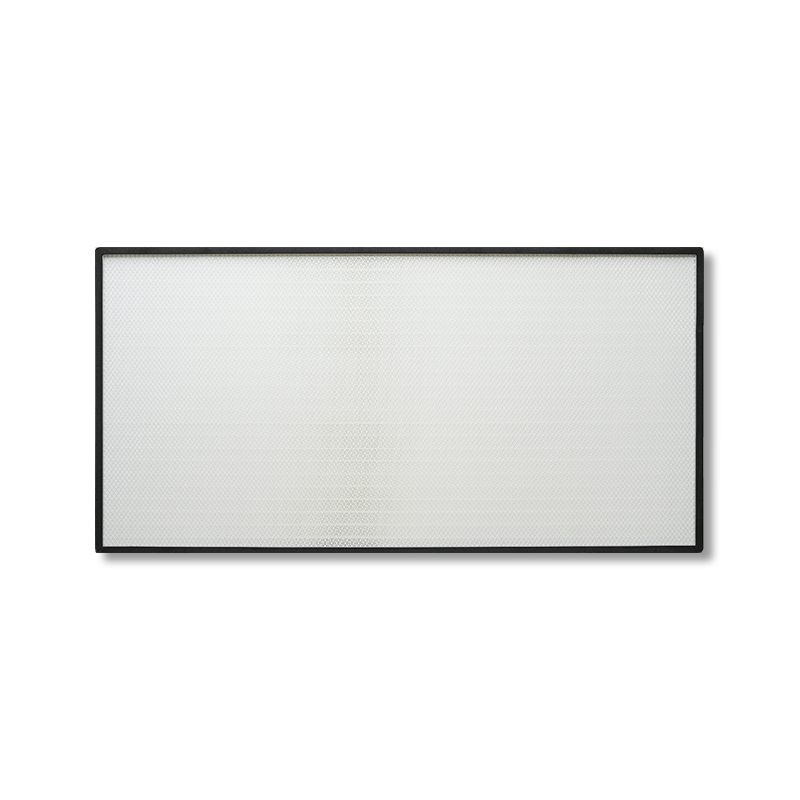
Un mini-pli HEPA utilise un support en fibre de verre plié en plis de 20 à 90 millimètres de profondeur, maintenus séparés par des perles d'adhésif thermofusible ou des séparateurs thermoplastiques appliqués tous les 15 à 25 mm. Les filtres à plis profonds classiques utilisent à la place des séparateurs en aluminium ondulé et des plis de 150 millimètres ou plus. L'approche mini-pli permet de regrouper beaucoup plus de supports dans le même volume : un mini-pli de 610 × 610 × 69 mm contient 15 à 20 m² de support, contre environ 9 à 11 m² pour un pli de profondeur de 150 mm de même taille de face.
Pourquoi c'est important pour les salles blanches
- Faible vitesse du média. La propagation de 1 000 m³/h sur 18 m² de média donne une vitesse du média proche de 015 m/s, là où la fibre de verre atteint son efficacité maximale et sa résistance la plus faible.
- Faible profondeur. Un corps de 69 mm ou 90 mm s'adapte aux plafonds à grille en T standard et aux plénums FFU, là où un pli profond de 292 mm ne le peut pas.
- Vitesse aval uniforme. Un espacement uniforme des plis produit un profil de vitesse plat, ce qui est essentiel pour les zones à flux unidirectionnel où l'uniformité du flux d'air est un critère de qualification.
- Faible poids. Généralement 4 à 7 kg pour une unité de 610 × 610 mm, ce qui simplifie le support au plafond et l'installation par une seule personne.
| Caractéristiques typiques des filtres HEPA mini-plis avec une taille de visage standard de 610 × 610 mm. | |||
| Profondeur | Espace Média | Débit d'air nominal | Δp initial au débit nominal |
| 50 mm | 10 à 13 m² | 600-900 m³/heure | 110-150 Pa |
| 69 mm | 15 à 20 m² | 800 à 1 100 m³/h | 95-130 Pa |
| 90 mm | 20 à 26 m² | 1 000 à 1 400 m³/h | 80-110 Pa |
| 110-150 mm | 28 à 40 m² | 1 500 à 2 000 m³/h | 70 à 100 Pa |
Première étape : faire correspondre la note d'efficacité à la classe ISO
Comprendre les MPPS
La norme EN 1822 évalue les filtres HEPA selon la taille de particule la plus pénétrante, le diamètre auquel la filtration est la plus faible car il se situe entre la plage où la diffusion domine et la plage où l'interception et l'impaction dominent. Pour les supports HEPA en fibre de verre standard, cela se situe entre 0,1 et 0,25 µm. L'évaluation au MPPS est conservatrice de par sa conception : un filtre efficace à 99,995 % au MPPS est plus efficace que celui de toute autre taille de particule, y compris à 0,3 µm selon les mesures pratiquées par l'US IEST.
| Niveaux d'efficacité EN 1822 avec valeurs de pénétration et classes de salle blanche que chacun sert généralement. | |||
| Note | Efficacité globale chez MPPS | Efficacité minimale locale | Demande typique |
| H13 | 99,95% | 99,75% | OIN 7-8, zones générales propres |
| H14 | 99,995% | 99,975% | ISO 5–7, le choix courant |
| U15 | 99,9995% | 99,9975% | ISO 4, électronique sensible |
| U16 | 99,99995% | 99,99975% | OIN 3 et nettoyant, semi-conducteur |
| U17 | 99,999995% | 99,9999% | ISO 1–2, photolithographie |
Mappage avec la classification des pièces
| Classes ISO 14644-1 avec limites de particules, qualité de filtre recommandée, couverture du plafond et taux de renouvellement d'air. | ||||
| Classe ISO | Limite ≥0,5 µm (par m³) | Qualité du filtre | Couverture du plafond | Changements d'air par heure |
| ISO 3 | 35 | U16 | 80 à 100 % | 400-600 |
| ISO 4 | 352 | U15-U16 | 60 à 90 % | 300-500 |
| ISO 5 | 3 520 | H14 | 30 à 50 % | 240-360 |
| OIN 6 | 35 200 | H13-H14 | 15 à 25 % | 100-180 |
| ISO 7 | 352 000 | H13 | 10 à 15 % | 60-90 |
| OIN 8 | 3 520,000 | H13 | 5 à 10 % | 20-40 |
Une règle utile : passer un niveau au-dessus de l'exigence minimale permet d'obtenir une marge de qualification pour un coût de filtre environ 10 à 20 % plus élevé et 10 à 15 Pa de résistance en plus. Pour les zones GMP Note A/B où un échec de requalification coûte cher, cette marge est généralement justifiée.
Deuxième étape : dimensionner le flux d'air et compter les filtres
Le calcul
Débit d'air total (m³/h) = volume de la pièce (m³) × changements d'air par heure
Nombre de filtres = débit d'air total ÷ débit d'air nominal par filtre
Exemple concret : salle de remplissage ISO 7
Une pièce mesurant 8 m × 6 m × 3 m = 144 m³ à 70 ACH nécessite 10 080 m³/h. Utilisant des unités H14 de 610 × 610 × 69 mm d'un débit de 1 000 m³/h chacune, soit 10 à 11 filtres. Arrondissez jusqu’à 12 et faites fonctionner chacun légèrement en dessous du débit nominal – la résistance diminue et la durée de vie s’allonge. La couverture du plafond équivaut à 12 × 0,37 m² ÷ 48 m² = 9,3 %, conformément aux directives ISO 7 ci-dessus.
Exemple concret : zone unidirectionnelle ISO 5
Les zones unidirectionnelles sont dimensionnées en fonction de la vitesse plutôt que des changements d'air. Pour une zone aseptique de 3 m × 2 m = 6 m² à 0,45 m/s, le débit d'air est de 6 × 0,45 × 3 600 = 9 720 m³/h. Avec des filtres de 1 000 m³/h, cela représente 10 unités, et comme la zone nécessite une couverture complète, ces unités couvrent toute la surface de 6 m². La pratique ISO 14644-4 et l'annexe 1 des BPF placent la vitesse unidirectionnelle dans la bande de 0,36 à 0,54 m/s, avec 0,45 m/s comme point de conception conventionnel.
Objectifs de vitesse du visage
- Zones d'écoulement unidirectionnel : 0,36 à 0,54 m/s, conçues à 0,45 m/s.
- Filtres terminaux non unidirectionnels : une vitesse de 1,0 à 1,5 m/face est acceptable puisque le mélange par diffusion est l'objectif.
- Marge de conception : sélectionnez les filtres de manière à ce que le point de fonctionnement se situe entre 70 et 85 % du débit d'air nominal, laissant une marge pour l'augmentation de la pression tout au long de la durée de vie.
Troisième étape : gérer la chute de pression et la durée de vie
Résistance initiale et finale
Un mini-pli H14 propre au débit nominal indique généralement 95 à 130 Pa. Le point de changement accepté est le double de la résistance initiale, ou 400 à 500 Pa, selon la première éventualité. Entre ces points, le filtre fonctionne à pleine efficacité : l'efficacité HEPA augmente légèrement à mesure que le filtre se charge, car les particules capturées réduisent l'espacement efficace des fibres.
Énergie du ventilateur
Puissance du ventilateur (kW) = débit d'air (m³/s) × Δp (Pa) ÷ (1 000 × efficacité)
Pour un seul FFU déplaçant 1 000 m³/h (0,278 m³/s) à 120 Pa avec un rendement de 55 %, la puissance est d'environ 61 W. Pour 100 FFU fonctionnant en continu, cela représente 6,1 kW, soit environ 53 000 kWh par an. La sélection d'un filtre de 90 mm de profondeur à 90 Pa au lieu d'un filtre de 50 mm à 130 Pa réduit ce chiffre d'environ 30 %, ce qui est souvent le principal levier sur les coûts d'exploitation des salles blanches.
Protéger l'investissement avec la pré-filtration
Les éléments HEPA durent de 3 à 10 ans lorsqu'ils sont correctement protégés, et la protection est ce qui détermine où se situe dans cette plage une installation donnée. Spécifiez le train en amont comme :
- Pré-filtre G4 / ISO Coarse à l'entrée d'air extérieur, changé tous les 3 mois.
- Filtre moyen F7–F9 / ISO ePM1 dans la CTA, changé tous les 6 à 12 mois.
- Filtre secondaire F9 ou H11 immédiatement en amont du terminal HEPA dans les suites critiques.
Un train de pré-filtres bien conçu triple généralement la durée de vie du terminal HEPA, ce qui est important car le remplacement d'un filtre terminal dans une zone qualifiée signifie également une nouvelle analyse, un rééquilibrage et une documentation.
Quatrième étape : choisissez le cadre, la profondeur et le joint
Matériaux du cadre
| Options de matériaux de cadre pour les filtres mini-plis HEPA et conditions adaptées à chacun. | ||
| Matériel | Limite de température | Adapté à |
| Aluminium anodisé | 70 °C | Plafonds généraux pour salles blanches, FFU |
| Acier inoxydable 304/316 | 100 °C | Suites aseptiques GMP, décontamination VHP, lavage |
| Acier galvanisé | 80 °C | Salles blanches industrielles, boîtiers montés sur gaine |
| Panneau MDF/composite | 60 °C | Zones de nettoyage général sèches et sensibles aux coûts |
| Inox avec séparateurs haute température | 250–350 °C | Tunnels de dépyrogénation, sorties de fours |
Méthode de scellement
Le joint est l’endroit où se produisent la plupart des fuites réelles, ce choix mérite donc autant d’attention que le niveau d’efficacité.
- Joint en gel. Un canal de gel de polyuréthane ou de silicone sur le cadre du filtre s'engage dans un bord de couteau sur la grille du plafond. Fournit le joint le plus fiable disponible, est refermable après retrait et constitue la norme ISO 5 et plus propre. Une profondeur de gel de 10 à 15 mm est typique.
- Joint en néoprène ou EPDM à cellules fermées. Un joint en mousse compressée de 6 à 10 mm d'épaisseur sur une face. Bien adapté aux boîtiers de bornes ISO 6-8 et aux applications FFU avec serrage uniforme.
- Joint liquide (joint liquide). Le bord du cadre plonge dans un bac de fluide visqueux dans le boîtier. Utilisé lorsque l'étanchéité doit être vérifiée en permanence, comme dans le cas d'un échappement de confinement.
Spécifiez le joint et la grille ensemble. Un filtre à joint en gel a besoin d'une grille tranchante, et un filtre à joint a besoin d'un cadre de serrage plat : un matériel mal adapté est une source courante et évitable de retard d'installation.
Tailles standards
Les faces métriques courantes sont 305 × 610, 610 × 610, 610 × 1 220 et 1 220 × 1 220 mm, en profondeurs de 50, 69, 90 et 110 mm. Les équivalents impériaux sont 2' × 2' et 2' × 4'. En respectant ces tailles, les unités de remplacement sont disponibles dans des délais courts et évitent le surcoût en matière d'outillage sur les constructions personnalisées.
Cinquième étape : adapter le support à l'environnement du processus
Types de médias
- Fibre de verre borosilicate standard. Valeur par défaut pour H13-U16, stable à 70-80 °C, tolérant les variations normales d'humidité.
- Fibre de verre hydrofuge (hydrophobe). Support traité pour les suites soumises à une décontamination VHP ou peroxyde d'hydrogène, pièces humidifiées ou protocoles de lavage. Précisez-le chaque fois que l'humidité relative peut dépasser 80 %.
- Membrane ePTFE. Sans bore et chimiquement inerte, avec une résistance généralement inférieure de 20 à 40 % à celle du verre à efficacité égale. Le choix privilégié pour les usines de fabrication de semi-conducteurs où le dégazage du bore et l'AMC sont contrôlés, et de plus en plus utilisé dans les installations sensibles à l'énergie.
- Verre haute température avec séparateurs en céramique. Pour sorties de tunnels de dépyrogénation et applications de fours de stérilisation jusqu'à 350 °C.
Compatibilité des produits d'étanchéité et des séparateurs
Le composé d'enrobage qui lie le support au cadre est généralement du polyuréthane, résistant jusqu'à environ 70 °C, ou du silicone pour des températures et des charges chimiques plus élevées. Pour les suites aseptiques, confirmez que le scellant est compatible avec l'agent désinfectant utilisé et qu'une certification de faible dégazage est fournie lorsque les limites AMC s'appliquent.
| Configurations recommandées par application industrielle. | |||
| Application | Note | Cadre / Joint | Médias |
| Remplissage aseptique (Grade A) | H14 | Joint inox/gel | Verre hydrophobe |
| Fabrication de dosages solides | H13-H14 | Aluminium / joint | Verre standard |
| Fabrique de semi-conducteurs | U15-U17 | Joint aluminium/gel | membrane ePTFE |
| Assemblage de dispositifs médicaux | H14 | Aluminium / joint | Verre standard |
| Salle d'opération de l'hôpital | H14 | Joint aluminium/gel | Verre hydrophobe |
| Tunnel de dépyrogénation | H14 | Scellant inox/céramique | Verre haute température |
Sixième étape : Spécifier les tests et la certification
Testers en usine
Chaque unité H13 et supérieure doit être testée individuellement et numérotée en série. Pour le H14 et le nettoyant, la norme EN 1822-4 exige un test de fil d'huile ou de balayage à 100 % de toute la face du filtre, et pas seulement une mesure d'efficacité globale. Exigez les documents suivants avec chaque expédition :
- Certificat de test individuel indiquant le numéro de série, l'efficacité globale mesurée, l'efficacité minimale locale et le Δp initial au débit nominal.
- Carte de test par balayage ou confirmation de l'état d'étanchéité selon EN 1822-4.
- Déclaration des matériaux pour le cadre, les supports, le mastic et le joint.
- Déclaration de faible dégazage ou d'absence de bore le cas échéant.
Test d'étanchéité installé sur site
La certification d'usine prouve le filtre ; L'analyse du site prouve l'installation. Conformément à la norme ISO 14644-3, introduisez un aérosol de provocation (PAO, DEHS ou équivalent) en amont jusqu'à une concentration de 10 à 100 µg/L, puis scannez la face aval avec un photomètre ou une sonde de compteur de particules tenue à 25 à 50 mm du milieu, en traversant à pas plus de 50 mm/s avec des passes qui se chevauchent.
- Scannez la face du support, le joint support-cadre, le cadre lui-même et le joint ou l'interface gel.
- La limite conventionnelle d'acceptation est de 01 % de la concentration en amont pour les installations H14.
- Enregistrez la vitesse du flux d'air en même temps et confirmez l'uniformité à ± 20 % de la moyenne pour les zones unidirectionnelles.
Intervalles de requalification
| Intervalles de test périodiques typiques pour les filtres HEPA installés par classification de salle blanche. | ||
| Test | ISO 5 et nettoyant | OIN 6–9 |
| Test de fuite (scan) installé | Tous les 6 mois | Tous les 12 mois |
| Vitesse du flux d'air / volume | Tous les 6 mois | Tous les 12 mois |
| Classification du nombre de particules | Tous les 6 mois | Tous les 12 mois |
| Lecture de chute de pression | En continu ou mensuellement | Mensuel |
Pratiques d'installation qui préservent les performances
- Conservez les filtres dans leur emballage d'origine jusqu'au moment de l'installation et déballez-les à l'intérieur de l'enveloppe de la salle blanche lorsque cela est possible.
- Manipuler par le cadre uniquement. Le support est suffisamment fragile pour que la pression du doigt puisse ouvrir un trou d’épingle qui apparaît lors du test de numérisation.
- Stockez et transportez à plat ou sur le bord comme indiqué, sans jamais reposer sur la face du support.
- Nettoyez le bord du couteau de grille ou la surface de serrage avant la mise en place, car une seule particule de débris de construction dans un canal de gel crée un chemin de fuite mesurable.
- Serrez les colliers uniformément en croix, en comprimant les joints selon le pourcentage indiqué par le fabricant – généralement 25 à 40 % de l'épaisseur libre.
- Vérifiez les flèches de direction du flux d’air avant la fixation finale.
- Faites fonctionner le système pendant au moins 30 minutes pour éliminer les particules résiduelles avant de procéder à la numérisation et à la classification.
Liste de contrôle des spécifications
Apportez cette liste au fournisseur et exigez une réponse pour chaque ligne avant de comparer les prix :
- Classe ISO cible et grade EN 1822 correspondant, indiqué comme efficacité minimale globale et locale.
- Débit d'air de conception par filtre et vitesse frontale résultante, avec un point de fonctionnement compris entre 70 et 85 % du débit nominal.
- Δp initial au débit de conception réel, et non au débit de référence du catalogue, plus le Δp final recommandé.
- Dimensions exactes de la face, profondeur et tolérance, confirmées par rapport à la grille du plafond ou au dessin FFU.
- Matériau du cadre, type de joint et spécifications de compression du joint.
- Type de support, limites de température et d'humidité et compatibilité chimique avec l'agent désinfectant.
- Certificat de test individuel numéroté en série et confirmation par scan EN 1822-4.
- Délai de remplacement et confirmation que la taille est un article standard du catalogue.